 English▼


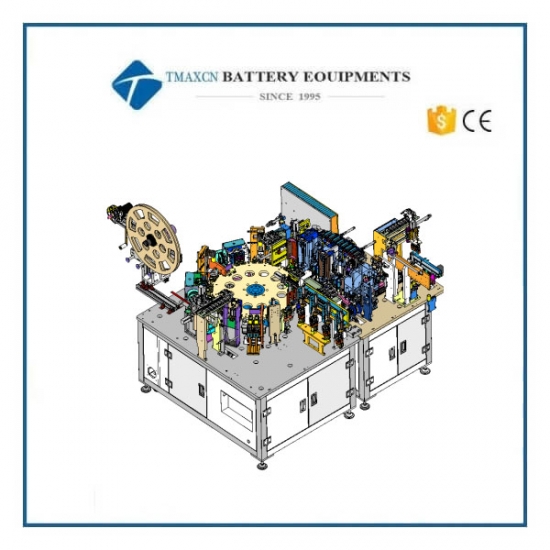
자동 18650 원통형 리튬 이온 배터리 캔 삽입기
Model Number:
TMAX-ZDRK18650지불:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- 메일 주소 : David@tmaxcn.com
- 메일 주소 : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- 배터리 파일럿 / 생산 라인
- 배터리 실험실 조립
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- 리튬 이온 배터리 자료
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- 모든 배터리 조립기
- Lithium Battery Production Plant
- 진공 글로브 박스
- 용광로
- Hydraulic Press Machine
- Coater
- 볼 밀
- 실험실 기계
- WhatsApp : +86 18659217588
- 메일 주소 : David@tmaxcn.com
- 메일 주소 : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
자동 18650 원통형 리튬 이온 배터리 캔 삽입기
I. 기술 요구 사항
1. 기계 설계 기술 요구 사항
l 설비 명칭: 원통형 리튬 이온 배터리 캔 삽입기
l 적용 제품: 18650 시리즈 (양극 탭 1개 또는 2개)
l 기술 성능
a. 사이클 타임: 60 PPM
b. 설비 가동률 (OEE): >90% (정상 생산 시간 ÷ (다운타임 + 정상 생산 시간) × 100%)
c. 제품 수율: >99%
l 재질 요구 사항
a. 장비 프레임: 각관 용접 구조 권장, 도어 패널 내부에 마그네틱 장치 설치.
b. 주요 기계 구조: S45C 강철.
l 장비 크기 (mm)
a. 길이: 2500
b. 폭: 2000 (자재 픽업 섹션 포함)
c. 높이: 1900
d. 테이블 높이 (메인 베이스 플레이트 포함): 680–720
e. 3D 모델 완성 후, 갑(Party A)과 검토 및 최종 확정 필수.
2. 전기 제어 기술 요구 사항
1. 운영 환경: 온도 -10°C ~ 45°C, 상대 습도 95% 미만 권장.
2. 전원 공급: 단상 220VAC, 50Hz.
3. 압축 공기: 압력 >0.5 MPa, 유량 180 L/min.
II. 원통형 리튬 이온 배터리 자동 캔 삽입기 – 설계 사양
본 설비는 18650 원통형 리튬 이온 배터리(양극 탭 1개 또는 2개)용 자동 캔 삽입 장치입니다.
- 셀 릴 피딩 메커니즘은 전공정의 권취기와 연결됩니다.
- 권취된 소자(Jelly-roll)는 매니퓰레이터에 의해 컨베이어 라인에서 자동으로 픽업되어 로딩됩니다.
- 스틸 캔은 수동으로 자재 트레이에 투입되어 자동으로 분배됩니다.
- 설비는 권취 소자의 외경을 자동으로 측정하여 불합격품을 배출합니다.
- 배터리 탭 자동 정렬 기능.
- 양극 절연 디스크 자동 펀칭 및 삽입.
- 자동 탭 벤딩(굽힘).
- 권취 소자 자동 캔 삽입.
배터리는 캐리어에 로딩되어 벨트로 이송됩니다. 권취 소자는 캠 인덱서에 의해 순차적으로 인덱싱되어 검사를 거칩니다. 캔 삽입은 2단계로 진행되며, 두 단계 모두 압력 센서로 모니터링됩니다. 삽입 후 배터리는 두 개의 벨트 컨베이어로 이송됩니다. 매니퓰레이터가 로딩 및 언로딩을 위해 자동으로 픽업 및 배치합니다. 모든 공정은 자동으로 완료되며, 완제품은 다음 생산 공정으로 투입됩니다.
1. 자동화 조립 계획
A. 기계 구조 설계 계획
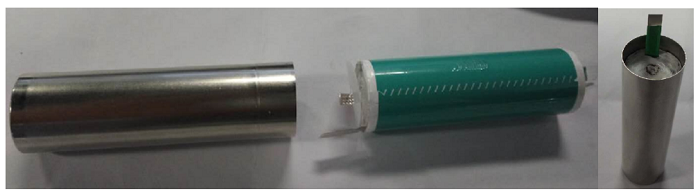
- 제품 구성 요소:
|
부품 |
수량 |
|
스틸 캔 |
1개 |
|
절연 디스크 |
1개 |
|
배터리 셀 |
1개 |
- 자동 스테이션 워크플로우:
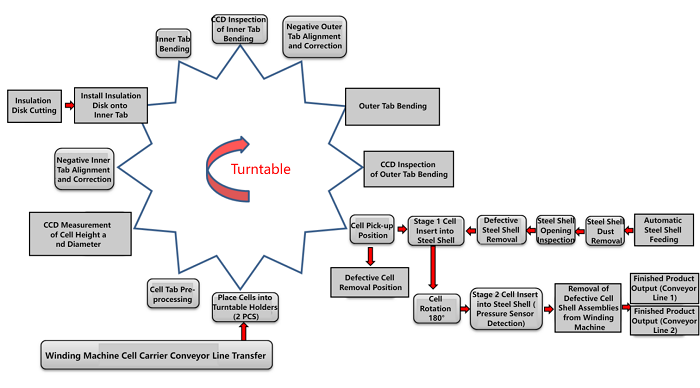
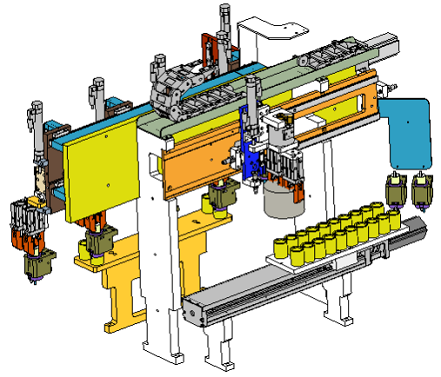
- 자동 조립기 모델 도면:
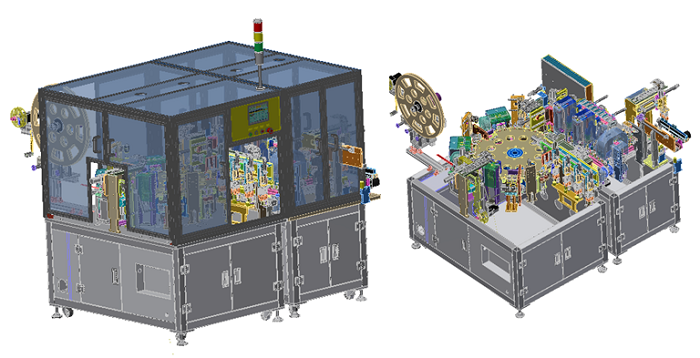
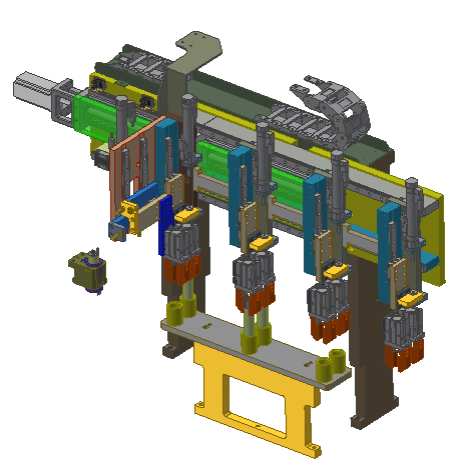
- 로터리 테이블 로딩 모델 도면:
배터리 셀은 그리퍼에 의해 한 번에 2개씩 클램핑되며, 서보 구동 이송 메커니즘을 통해 로터리 테이블로 전달됩니다.
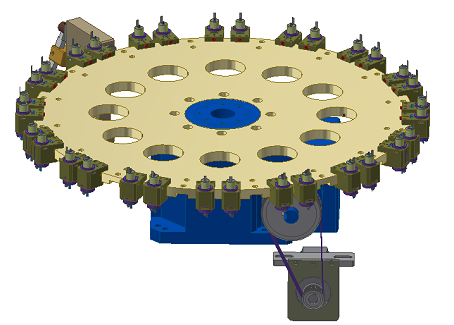
- 로터리 테이블 + 고정 지그 시트 메커니즘 모델 도면:
배터리 셀 고정 지그 시트는 로터리 테이블에 고정됩니다. 각 스테이션은 2개의 지그 시트에 대응하며, 총 16개 스테이션으로 구성됩니다.
- 외부 탭 예비 성형 메커니즘 모델 도면:
외부 탭은 탭 성형 메커니즘을 통해 안쪽으로 기울어진 상태에서 바깥쪽으로 벌어집니다.
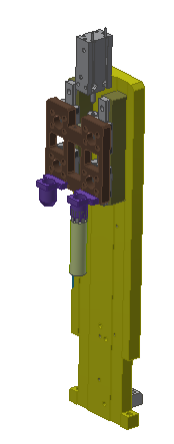
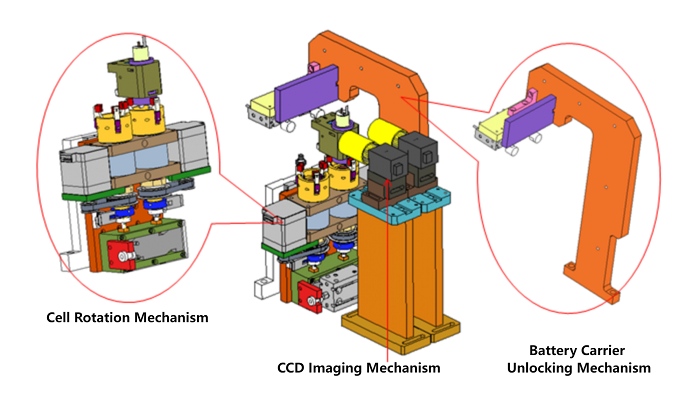
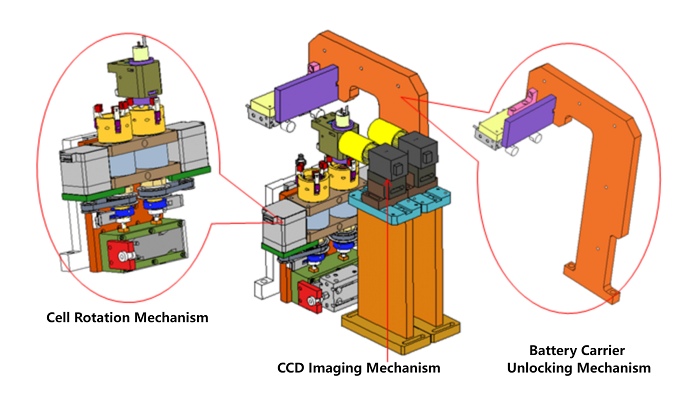
- 내부 탭 CCD 이미징 메커니즘 모델 도면:
배터리 셀 고정 지그 잠금 해제 메커니즘이 셀을 해제하면, 회전 메커니즘에 의해 셀이 회전합니다. CCD가 연속적으로 이미지를 캡처하며, 내부 탭이 설정된 조립 위치에 감지되면 회전이 멈춥니다.
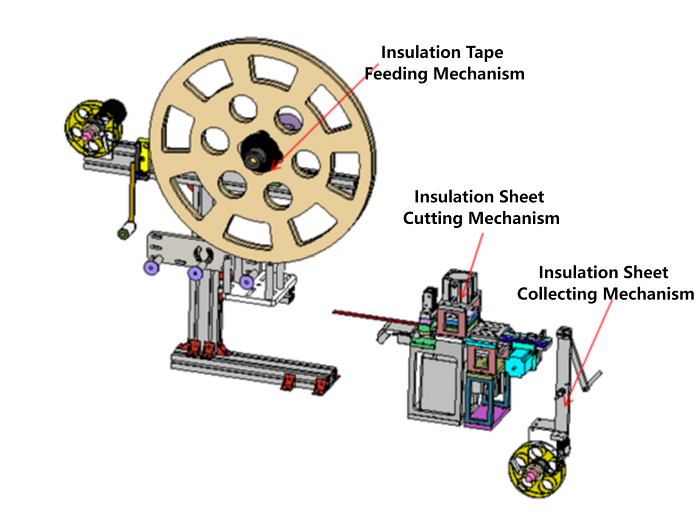
- 절연 디스크 로딩 + 커팅 및 성형 메커니즘 모델 도면:
롤 형태로 공급되는 절연 디스크가 트레이에서 로딩된 후, 커팅 메커니즘에 의해 절단 및 성형됩니다. 폐자재는 릴 권취 메커니즘에 의해 수거됩니다.
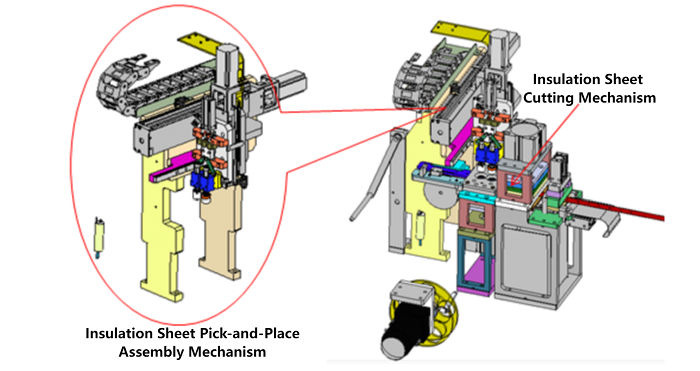
- 절연 디스크 픽앤플레이스(Pick-and-Place) 메커니즘 모델 도면:
절단 후 절연 디스크는 중공 흡착 유닛(한 번에 2개씩)에 의해 픽업되어 서보 이송 메커니즘을 통해 셀 위에 배치됩니다.
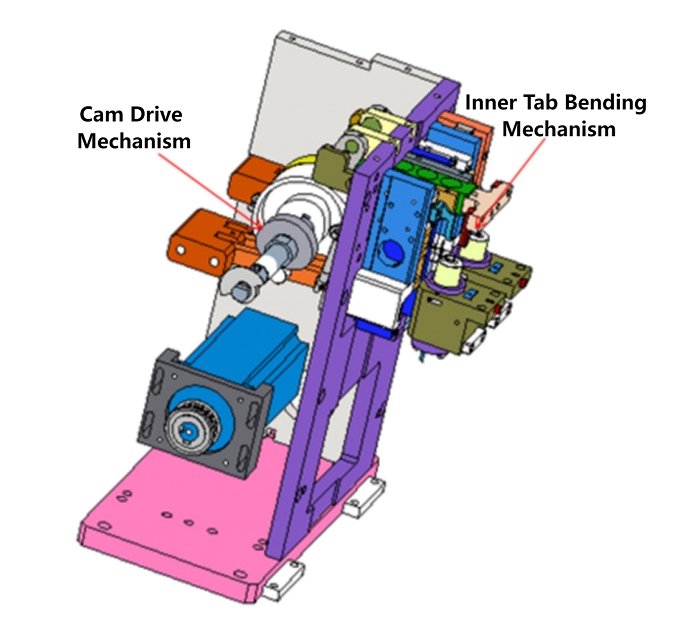
- 내부 탭 캠 벤딩 메커니즘 모델 도면:
내부 탭 벤딩 메커니즘은 캠 전동 방식으로 구동됩니다.
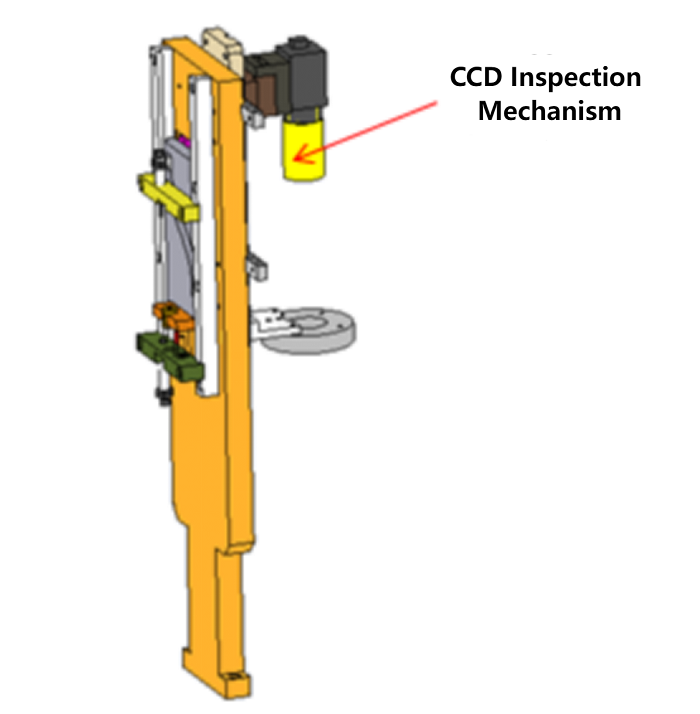
- 내부 탭 벤딩 CCD 검사 메커니즘 모델 도면:
CCD가 굽혀진 내부 탭의 리바운드 높이를 검사하여 벤딩 상태의 합격 여부를 판정합니다.
- 외부 탭 CCD 이미징 메커니즘 모델 도면:
배터리 셀 고정 지그 잠금 해제 메커니즘이 셀을 해제하면, 회전 메커니즘에 의해 셀이 회전합니다. CCD가 연속적으로 이미지를 캡처하며, 외부 탭이 설정된 조립 위치에 감지되면 회전이 멈춥니다.
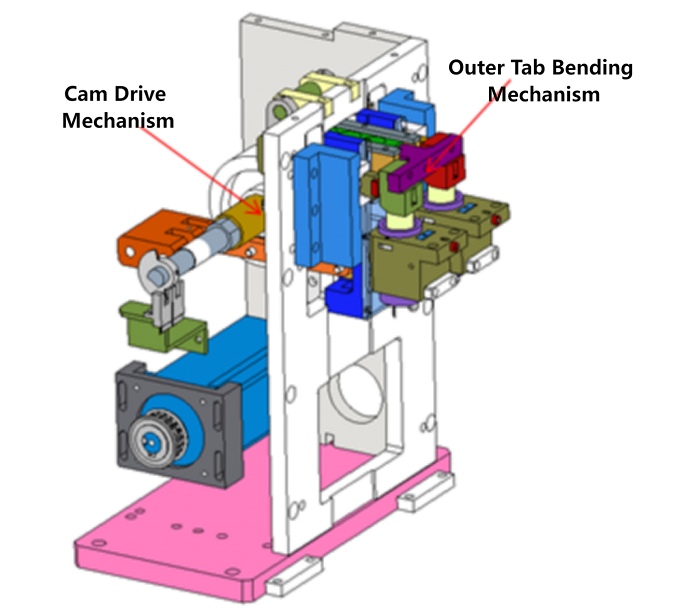
- 외부 탭 벤딩 CCD 검사 메커니즘 모델 도면:
외부 탭 벤딩 메커니즘은 캠 전동 방식으로 구동됩니다.
- 로터리 테이블 셀 배출 메커니즘 모델 도면:
조립이 완료된 합격품 셀은 그리퍼에 의해 로터리 테이블 밖으로 이송됩니다.
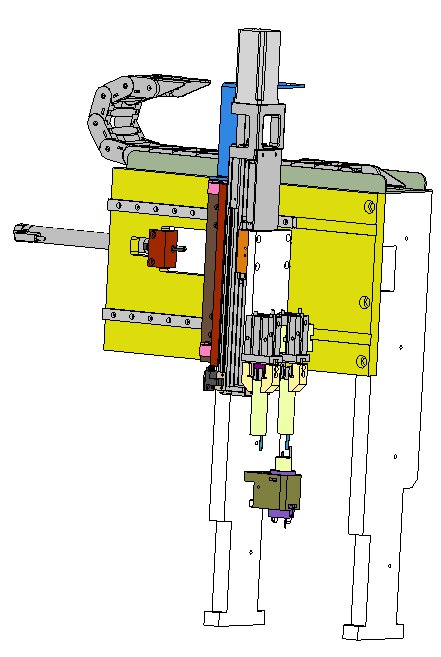
- 셀 체인 컨베이어 메커니즘 모델 도면:
합격품 셀은 체인 캐리어에 의해 운반됩니다.
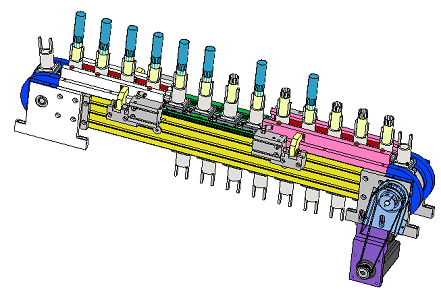
- 셀 불량 배출 메커니즘 모델 도면:
이전 검사 단계에서 불량으로 판정된 셀은 매니퓰레이터에 의해 최종 배출되어 서보 캐리어에 놓이며, 수동으로 제거됩니다.
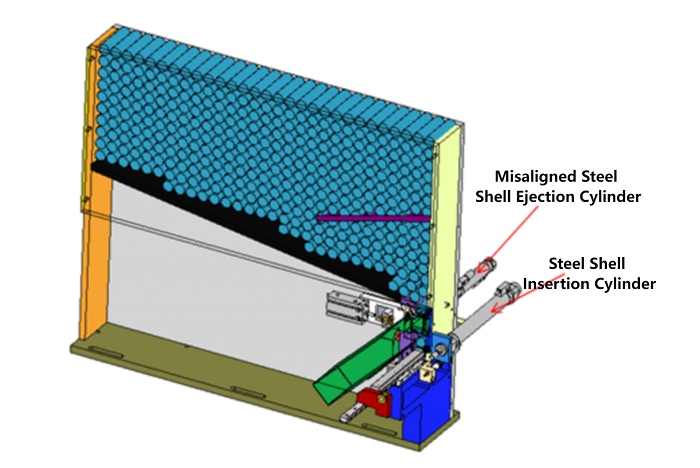
- 스틸 캔 분배 메커니즘 모델 도면:
스틸 캔은 저장 빈(Bin)에 투입됩니다. 방향이 잘못된 캔은 실린더에 의해 배출되며, 정상적인 캔은 실린더에 의해 체인 캐리어로 밀어 넣어집니다.
- 스틸 캔 체인 컨베이어 + 불량 배출 메커니즘 모델 도면:
스틸 캔은 체인 컨베이어로 이송됩니다. 역방향 캔이 감지되면 불량 배출 메커니즘에 의해 제거됩니다. 2개의 스틸 캔이 셀 조립을 위해 위치를 잡습니다.
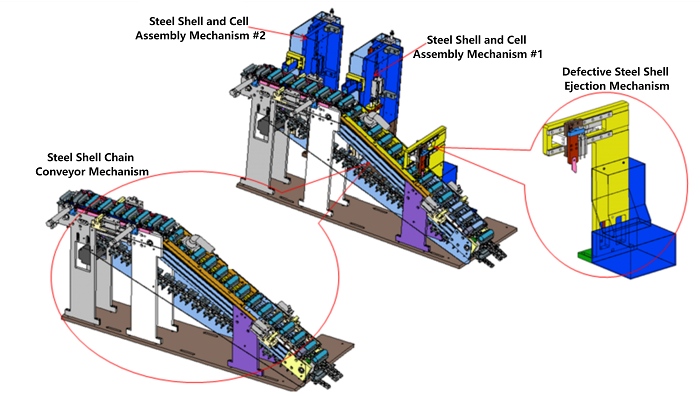
- 스틸 캔 및 셀 조립 메커니즘 모델 도면:
셀은 체인 캐리어에 위치하며, 스틸 캔은 뒤집힌 상태로 셀과 조립됩니다.
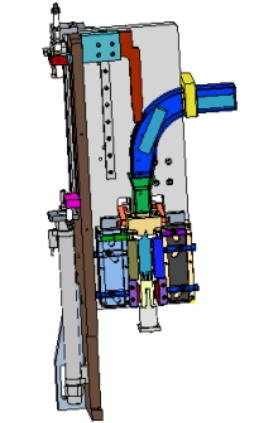
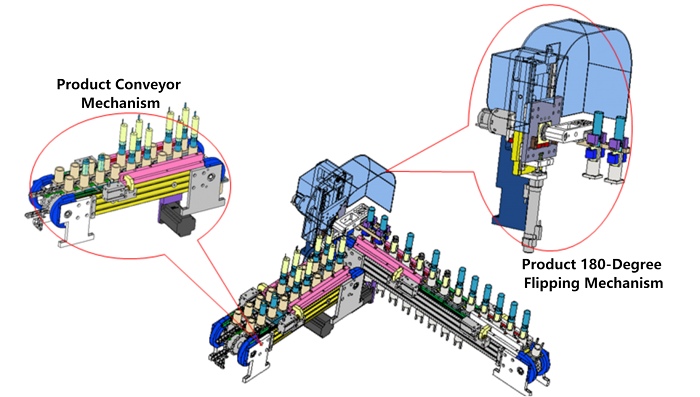
- 스틸 캔 및 셀 조립 메커니즘 모델 도면 (2):
제품은 그리퍼에 의해 클램핑되고 로터리 실린더에 의해 180° 회전하여 제품 체인 컨베이어 메커니즘에 놓입니다.
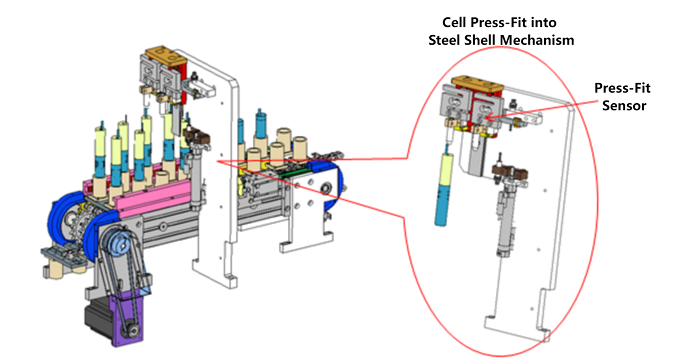
- 셀 스틸 캔 압입 메커니즘 모델 도면:
스틸 캔 내부로의 셀 압입은 압력 센서로 모니터링되어 셀의 정상 삽입 여부 또는 불량 여부를 판정합니다.
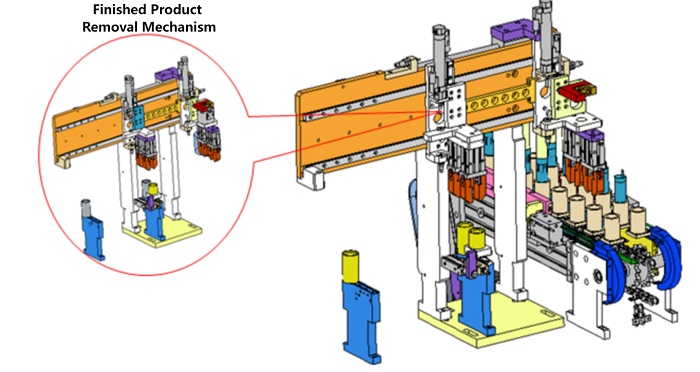
- 완제품 배출 메커니즘 모델 도면:
완제품은 그리퍼에 의해 클램핑되어 실린더를 통해 외부로 이동합니다.
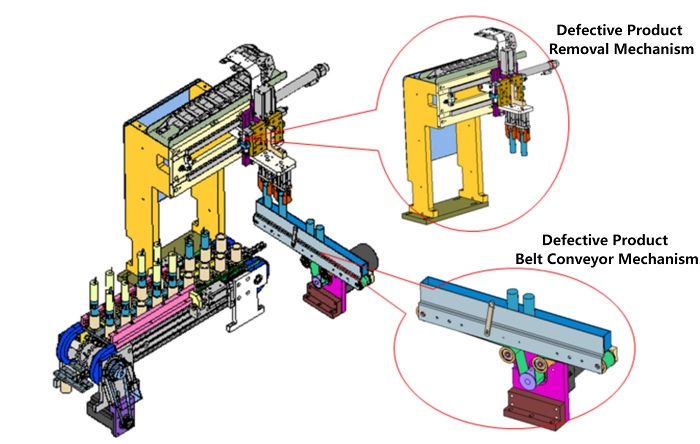
- 불량품 배출 메커니즘 모델 도면:
불량품은 그리퍼에 의해 제거되어 벨트 컨베이어에 놓입니다.
- 설비 기술 성능 지표:
1. 생산 능력: ≥60 PPM
2. 제품 수율: ≥99%
3. OEE: ≥90%
4. 설비 크기: L2500 × W2000 × H1900 mm
5. 운영 온도: 상온
6. 상대 습도: ≤65%
7. 전원 공급: AC 220V / 50Hz, 3 kW
8. 압축 공기: 압력 >0.5 MPa, 유량 180 L/min
III. 주요 설비 구성
|
번호 |
부품 |
원산지 / 브랜드 |
|
1 |
공압 부품 |
SMC, Mindman |
|
2 |
PLC 컨트롤러 |
Mitsubishi, Omron, Hiconics |
|
3 |
터치 스크린 |
Weintek, Kinco |
|
4 |
중간 릴레이 |
Schneider |
|
5 |
서보 모터 |
Panasonic, Delta, Hiconics |
|
6 |
회로 차단기 |
Schneider |
|
7 |
광섬유 센서 |
KEYENCE |
|
8 |
압력 센서 |
ResTest |
|
9 |
CCD 검사 시스템 |
Basler |
|
10 |
리니어 가이드 |
Misumi, Hiwin |
|
11 |
스테퍼 시스템 |
Yako, Bolong, SLD |
|
12 |
기타 표준 하드웨어 부품 |
Misumi, IHD |
IV. 설비 기본 기능
|
번호 |
항목 |
기술 파라미터 |
비고 |
|
1 |
적용 시스템 |
원통형 리튬 이온 배터리 자동 로딩, 외경 측정, 규격 미달 셀 자동 배출, 절연 디스크 자동 로딩, 탭 자동 벤딩 및 자동 캔 삽입. |
|
|
2 |
제품 사양 |
리튬 이온 배터리: 직경 18 mm (양극 탭 1개 또는 2개) |
|
|
3 |
기계 조립 속도 |
60 pcs/min |
|
|
4 |
배터리 탭 각도 편차 범위 |
±15° (입고 자재 기준) |
|
|
5 |
배터리 셀 자동 분배 |
전단 컨베이어 및 서보 매니퓰레이터를 통한 피딩 |
|
|
6 |
셀 높이, 직경 및 양극 탭 누락 CCD 검사 |
CCD를 사용하여 셀 높이, 직경 및 양극 탭 유무 확인 |
표준 블록 교정 |
|
7 |
로터리 테이블 조립 메커니즘 |
로터리 테이블을 통해 각 스테이션에서 셀 조립, 직경 약 750 mm |
고정밀 캠 인덱서 |
|
8 |
음극 내부 탭 검사 및 정렬 |
광섬유로 위치 감지, 프로브 메커니즘으로 보정 |
|
|
9 |
절연 디스크 펀칭 및 조립 |
다이(Die)로 디스크 절단 후 픽업하여 소자 위에 배치 |
|
|
10 |
음극 내부 탭 벤딩 |
탄성 벤딩 블록이 탭 길이 차이에 적응, 벤딩 전 절연 디스크 압착 |
|
|
11 |
음극 외부 탭 정렬 |
광섬유 감지를 통한 외부 탭 정렬 |
|
|
12 |
음극 외부 탭 벤딩 |
탄성 벤딩 블록이 탭 길이 차이에 적응, 벤딩 전 절연 디스크 압착 |
|
|
13 |
스틸 캔 자동 로딩, 먼지 제거 및 입구 검사 |
분배, 먼지 제거 및 입구 검사 포함 |
|
|
14 |
1차 캔 삽입 |
가이드 삽입, 하부 리프터가 셀을 스틸 캔 깊이의 1/3까지 밀어 넣음, 압력 센서 모니터링 |
|
|
15 |
2차 캔 삽입 |
셀을 2/3 깊이까지 밀어 넣음, 압력 센서가 과부하 보호 및 알람 트리거 |
셀 외경 및 캔 내경에 따라 압력 변화 |
|
16 |
삽입 감지 및 불량 배출 |
광섬유로 위치 확인, 불량품 배출 및 언로딩 |
|
|
17 |
제품 라인 출력 |
트레이 컨베이어 라인으로 이송 |
|
V. 캔 삽입 공정 사양
소자 모델 및 스틸 캔 크기의 다양성으로 인해, 아래 치수가 적용될 경우 설비는 지정된 기능을 수행하는 데 필요한 기술 요구 사항을 충족해야 합니다.
V. 캔 삽입 공정 사양
소자 모델 및 스틸 캔 크기의 다양성으로 인해, 아래 치수가 적용될 경우 설비는 지정된 기능을 수행하는 데 필요한 기술 요구 사항을 충족해야 합니다.
|
코드 |
기능 명칭 |
기능 요구 사항 |
비고 |
|
1 |
스틸 캔 로딩 |
1. 로딩 방법 |
스틸 캔
|
|
옵션 1: 백(Bag)에 든 스틸 캔(입구가 균일하게 정렬됨)을 적절한 기계적 처리를 거쳐 입구가 아래로 향하도록 컨베이어 지그로 이송. |
|||
|
옵션 2 (권장): 파츠 피더(Vibratory bowl feeder) → 로봇 팔이 캔을 컨베이어 지그로 이송. |
|||
|
옵션 3 (권장): 블리스터 트레이 → 로봇 팔이 캔을 컨베이어 지그로 이송. |
|||
|
2. 스틸 캔 보호 – 지원 가능. |
|||
|
스크래치, 도금 손실 또는 변형 없이 원활한 위치 고정 보장 필수. |
|||
|
소음 요구 사항: 작업자가 수용 가능한 수준. |
|||
|
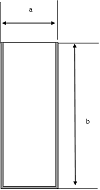
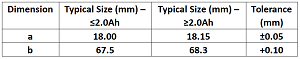
적용 가능한 스틸 캔 크기:
|
|||
|
2 |
스틸 캔 진원도 온라인 검사 |
1. 100% 진원도 검사 – 지원 불가. |
|
|
2. 비진원 캔 자동 배출 – 지원 불가. |
|
||
|
3 |
스틸 캔 먼지 제거 |
1. 내벽의 먼지 및 금속 입자를 완전하고 효과적으로 제거해야 함 – 지원 가능. |
|
|
2. 압력/진공 게이지 디스플레이가 포함된 압축 공기 및 진공 – 지원 가능. |
|
||
|
4 |
소자 로딩 |
옵션 1: 로봇 팔을 사용하여 트레이에서 소자를 자동으로 찾아 픽업한 후 캔 삽입 설비의 컨베이어 지그로 이송. —트레이 방식 픽업 미사용, 컨베이어 픽업 방식 사용. |
|
|
소자는 1~2개의 양극 탭과 1~2개의 음극 탭을 가질 수 있음. —양극 탭 2개는 지원 불가, 기타 구성은 지원 가능. |
|||
|
5 |
소자 진원도 성형 |
1. 진원도 조정 – 지원 가능. |
|
|
2. 성형 중 손상 없음 – 지원 가능. |
|
||
|
3. 압력 제어/표시 – 지원 불가. |
|
||
|
6 |
소자 직경 사전 점검 |
1. 조절 가능한 감지 범위 17.0–17.6 mm – 지원 가능. |
|
|
2. 불량 소자 배출 – 지원 가능. |
|
||
|
7 |
음극 탭 포지셔닝 |
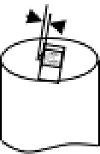
1. 내/외부 음극 탭 포지셔닝 각도 편차 ≤3° – 미충족. |
|
|
2. 탭 오정렬 방지 필수 – 지원 가능. |
|||
|
8 |
절연 롤 로딩 |
1. 수동 정기 교체 – 지원 가능. |
|
|
2. 빠른 자재 교체를 위한 대기 샤프트 – 지원 불가 (교체 시간이 짧아 기능 불필요). |
|
||
|
3. 접합용 접착 플랫폼 – 지원 불가 (교체 시간이 짧아 기능 불필요). |
|
||
|
9 |
절연 디스크 펀칭 및 로딩 |
1. 절연 도면 요구 사항에 맞게 절연 롤을 디스크로 펀칭 – 지원 가능. |
하부 절연 디스크
|
|
2. 재질 요구 사항 – 지원 가능: |
|||
|
① 재질: PP 또는 PE |
|||
|
② 색상: 무관 |
|||
|
③ 치수: 도면 기준. |
|||
|
3. 커터 재질 요구 사항 – 지원 가능. |
|||
|
4. 커터 교체 용이성 – 지원 가능. |
|||
|
5. 커터 장착 안정성 – 지원 가능. |
|||
|
6. 정확한 디스크 배치, 디스크 누락 감지 및 자동 알람/배출 – 지원 가능. |
|||
|
10 |
음극 탭 벤딩 |
1. 벤딩 후 다음 사항 충족 필수: |
그림 1 (합격)
|
|
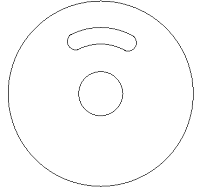
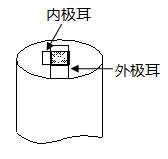
a. 내/외부 음극 탭(각도 차이는 0°~360°로 다양할 수 있음)은 중심 구멍을 덮어야 하며, 주름이나 비정상적인 굽힘이 없어야 함 – 지원 가능. |
|||
|
b. 변형 0.2 mm 이하 – 지원 가능. |
그림 2 (불합격)
|
||
|
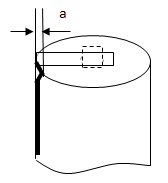
c. 탭 가장자리에서 중심 구멍 가장자리까지의 편차 ±0.3 mm – 지원 가능. |
|||
|
2. CCD를 통한 탭 위치 및 결함 감지 – 지원 가능. |
그림 3 (탭 오정렬 – 불합격)
|
||
|
3. 절연 디스크 누락 소자 자동 배출 – 지원 가능. |
|||
|
4. 불량 소자는 별도 채널을 통해 배출 – 지원 가능. |
|||
|
11 |
소자 캔 삽입 |
1. 조절/설정 가능한 삽입 압력 – 지원 가능. |
|
|
2. 압력 정확도 0.01 kgf 또는 동등 수준 – 지원 가능. |
|
||
|
3. 삽입 후 상대적 위치 변화 없음 – 지원 가능. |
|
||
|
4. 탭 위치가 '항목 8, 기능 1'을 충족함 – 지원 가능. |
|
||
|
5. 주요 손상 없음 (미세한 스크래치/주름은 발생 가능). |
|
||
|
6. 양극 탭 끝단 손상 없음 (분리막에 약간의 눌림 발생 가능). |
|
||
|
7. 오프셋이나 눌림 없이 동심도 유지 – 지원 가능. |
|
||
|
8. 원형 스테이션에서의 단계별 삽입 권장 – 서보 구동, 회전 없음. |
|
||
|
9. 음극 탭 위치 잉크젯 마킹 – 지원 불가. |
|
||
|
12 |
삽입 후 배터리 위치 조정 |
1. 양극 탭이 위를 향하도록 자동 정렬 – 지원 가능. |
|
|
2. 배터리 손상 없음 – 지원 가능. |
|
||
|
3. 구성 요소 간 상대적 이동 없음 – 지원 가능. |
|
VI. 설비 외관 전체 사양
l 6.1 외관 – 하중 지지 베이스 프레임은 각관 용접 구조를 채택합니다. 상부 밀폐 프레임은 알루미늄 합금 프로파일로 제작되며 유기 유리(아크릴)로 밀폐됩니다. 색상: 표준 스카이 블루 또는 고객 지정 색상.
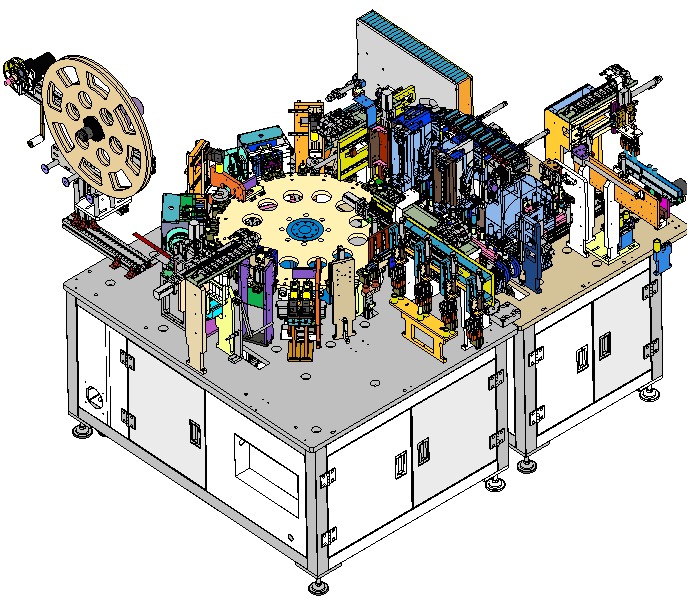
l 6.2 조작 인터페이스 – 각 장비에는 조작을 위한 독립적인 터치 스크린이 장착되어 있으며, 인터페이스가 단순하여 유지보수가 용이합니다.
l 6.3 레이아웃 및 설치 방향 – 장비 배치 및 설치 방향에 대한 레이아웃 도면이 제공됩니다.
VII. 설비 기술 파라미터
|
번호 |
파라미터 |
사양 |
|
1 |
제품 수율 |
99% (설비로 인한 결함에 한함) |
|
2 |
설비 생산 능력 / 속도 |
≥60 PPM |
|
3 |
설비 가동률 |
≥90% (설비로 인한 다운타임에 한함) |
|
4 |
전기 사양 |
전압 AC220 ±10%, 전력 10 kW |
|
5 |
압축 공기 |
≥0.5 MPa |
|
6 |
진공 |
≥ -70 kPa |
|
7 |
인간공학 |
기계 설계는 우수한 인간공학적 설계를 보장해야 함 |
|
8 |
재질 |
알루미늄, 스테인리스 스틸 또는 전기 도금된 부식 방지 재질 권장 |
VIII. 예비 부품 리스트 (장비 포함)
|
번호 |
부품명 |
단위 |
수량 |
비고 |
|
1 |
절연 디스크 펀칭 다이 |
세트 |
1 |
|
|
2 |
2포트 5웨이 솔레노이드 밸브 |
개 |
1 |
SMC |
|
3 |
회전 배출 매니퓰레이터 그리퍼 |
세트 |
1 |
|
|
4 |
광섬유 센서 |
개 |
1 |
KEYENCE |
|
5 |
기타 자체 제작 부품 (일반 마모품) |
세트 |
1 |
1년 내 무상 제공 |
|
6 |
소모성 부품 리스트 및 가공 도면 |
세트 |
1 |
부속 합의서 |
|
7 |
전기 도면 |
세트 |
1 |
|
|
8 |
마그네틱 스위치 |
개 |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


